

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Innledning: Et materialvalg under revurdering
Når hele industrien jager "lettvekting" med aluminiumslegeringer, gjør stål et comeback – tynnere, sterkere og med en tydelig fordel med karbonavtrykk. Dette er ikke en regresjon, men et fremskritt innen materialvitenskap, drevet av utviklingen av Advanced High-Strength Steels (AHSS) og presisjonsformingsteknologier.
Den konvensjonelle visdommen om at "stål er lik tungt" blir veltet. Med styrkekarakterer fra 780 MPa til 1470 MPa nå kommersielt tilgjengelig, kan stål oppnå strukturelle design som konkurrerer med eller overgår aluminium i forhold mellom vekt og ytelse. Denne artikkelen går utover grunnleggende materialsammenligninger og fokuserer på det tekniske vendepunktet: hvorfor samtalen om stålmotorhus har endret seg fundamentalt.
Paradigmeskifte: Fra "Fallback Option" til "Strategic Choice"
Endring av bransjekontekst
- Tidligere oppfatning: Stål var det "billige, men tunge" alternativet; aluminium var standard for lettvekt, spesielt i bilapplikasjoner.
- Nåværende virkelighet: Livssyklus karbonutslipp har blitt en kritisk målestokk. Livssyklusvurdering (LCA)-studier som følger ISO 14040/14044-standarder, evaluerer nå materialvalg fra "vugge til grav", inkludert produksjon, bruk og sluttstadier. AHSS-designet har vist seg å vise den beste break-even-avstanden basert på kumulativ energibehov og global oppvarmingspotensial.
- Nøkkeldriver: Materialerstatninger har en betydelig innvirkning på kjøretøyets samlede karbonavtrykk, og ståls resirkulerbarhet gir ytterligere miljøfordeler ved endt levetid.
The Lightweighting Paradox: Hvorfor stål kan konkurrere på vekt
- Kjernelogikk: Minimum veggtykkelse bestemmes av materialstyrke, ikke tetthet.
- Materiell fremgang: AHSS-mikrostrukturer har utviklet seg fra flerfaseferrittdominerende kvaliteter til fullstendig martensittiske eller austenittbaserte komposisjoner. Førstegenerasjons AHSS (DP, TRIP, CP, MS stål) oppnår typisk en strekkfasthet på 0,5–1,6 GPa med en forlengelse på 5–30 %, mens andregenerasjons stål som TWIP kombinerer høy styrke med en forlengelse på 45–70 %.
- Spesifikk styrkefordel: Høyfast ståls spesifikke styrke kan matche eller overgå konvensjonelle aluminiumslegeringer, noe som tillater tykkelsesreduksjon som oppveier stålets høyere tetthet.
- Påvist resultat: Tynnveggede stålhusdesign har oppnådd vektreduksjoner samtidig som de opprettholder styrke som kan sammenlignes med aluminiumsalternativer.
Nøkkeltekniske dimensjoner: En teknisk dekonstruksjon av stålhus
Materialvitenskapelig dimensjon: Beyond the label "Steel"
AHSS-spekteret
- Tofaset (DP) stål: Høyfast DP-stål med strekkfasthet opp til 1500 MPa er vellykket utviklet. DP780, for eksempel, kan oppnå 1,2 mm veggtykkelse og erstatte konvensjonelle 2,6 mm materialer samtidig som den opprettholder tilsvarende styrke.
- Kompleksfase (CP) stål: Kompleksfasestål med høy ytelse, som HC660/780CP og HC900/1180CP, har blitt introdusert, og tilbyr utmerket strukturell ytelse.
- DH-stål med høy formbarhet: En serie DH-stålprodukter med flere beleggstyper har blitt lansert, og viser betydelige fordeler ved integrert produksjon av komplekse komponenter og "alt-i-ett"-deler.
- Høyhullsutvidelse (HE) stål: Utviklet med høyt hullekspansjonsforhold og utmerkede bøyeegenskaper for applikasjoner som krever betydelig forming.
- Transformasjonsindusert plastisitetsbainitisk ferritt (TBF) stål: Kombinerer ultrahøy styrke med overlegen formbarhet, selv om det krever spesiell oppmerksomhet på sprøhet av flytende metall under punktsveising.
- Press-herding stål: Varmstemplingsteknologi muliggjør deler med svært høy styrke med utmerket geometrisk toleranse til tross for stor størrelse. For aluminiumbelagte pressherdende stål har interdiffusjonslagtykkelsen mellom 3 og 15 mikron vist seg å korrelere med gode bruksegenskaper, spesielt for punktsveising.
Materialvalglogikk
- Ulike bruksscenarier krever ulike stålkvaliteter og prosessmatching.
- For korrosjonsbestandige applikasjoner er galvanisert stål ofte brukt, selv om dyptrekkingsprosesser må håndtere sinklagets integritet for å forhindre avflassing og kaldsveising.
Produksjonsprosessdimensjon: Gjennombrudd innen formingsteknologi
Dyptegning og stempling
- Progressive stemplingslinjer er tekniske løsninger for høyvolumproduksjon av motorhus. Disse systemene forvandler flatt spolelager til dype, sylindriske skall gjennom kontinuerlig volumproduksjon.
- 590MPa-kvalitet høyfast stål forming er nå en moden masseproduksjonsteknologi med produksjonshastigheter som langt overstiger støping.
- Kritiske utfordringer i dyptegning inkluderer:
- Galvanisert lag flaking: Dyptrekking tvinger fram dramatisk plastflyt i metallplater. Utilstrekkelig utflating av materialet eller utilstrekkelig smøring av matrisen fjerner umiddelbart sinkbelegget, ødelegger rustbarrieren og genererer sinkstøv som utløser alvorlig kaldsveising.
- Konsentrisitet og dimensjonal forvrengning: Den indre boringen og den ytre diameteren til et motorhus krever konsentrisitet på mikronnivå for å garantere dynamisk balanse under motordrift. Kontinuerlig tegning introduserer massiv indre belastning, forårsaker tilbakeslag som deformerer rundhet og deformerer parrende overflater.
- Akkumulering av fôrstigning: Progressive dies inneholder flere stasjoner. Høyfrekvent tegning skaper intens motstandsmotstand på stålbåndet og marginal glidning under mating av blandinger over verktøyet, noe som forårsaker dyseinterferens og partiskrapning.
- Fjæringskompensasjon: Ved terminalstasjonen til en progressiv dyse knuser dimensjoneringsoperasjoner med ekstremt trykk stålets fysiske tilbakefjæring, og låser den endelige rundheten og høyden strengt innenfor toleranser for tegninger.
Sveising og montering
- Motstand punktsveising er en primær monteringsmetode for AHSS-komponenter. Flytende metallsprøhet under punktsveising av avanserte høyfaste stål utgjør imidlertid en betydelig teknisk utfordring.
- Forskningsfremskritt: Simuleringsbaserte LME-risikokriterier basert på lokale hovedkomponentspenninger er etablert. Justeringer i elektrodegeometri og holdetid etter sveising har vist seg å redusere LME-risiko.
- Gjennombrudd i TBF stål: Det har blitt gjort fremskritt med å redusere skjørhet av flytende metall under punktsveising av TBF-stål, som er kritisk for bilapplikasjoner.
- Skreddersveiset emneteknologi: Lasersveising av underemner med aluminiumbaserte belegg krever kantforberedelse ved å fjerne en del av metallbelegget for å fjerne aluminium som ville forurense sveisesømmen.
- Varmstempling: Indre og ytre rammer produsert av varmstempling, skreddersveisede emner kan settes sammen ved punktsveising for å danne hule volumer, noe som gir utmerket kollisjonsmotstand.
Fremstillingsmetoder for motorhus
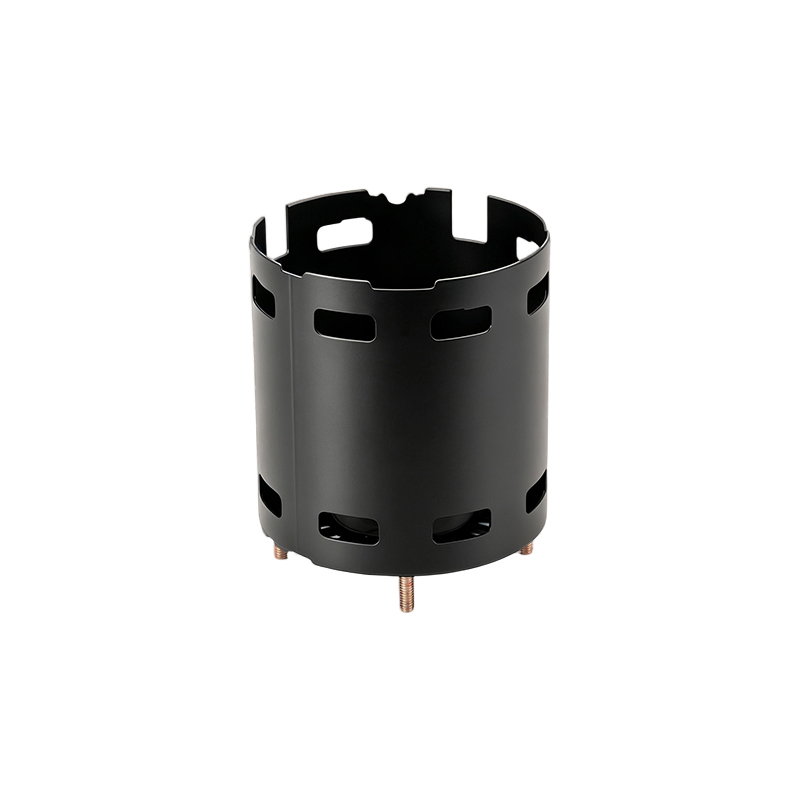
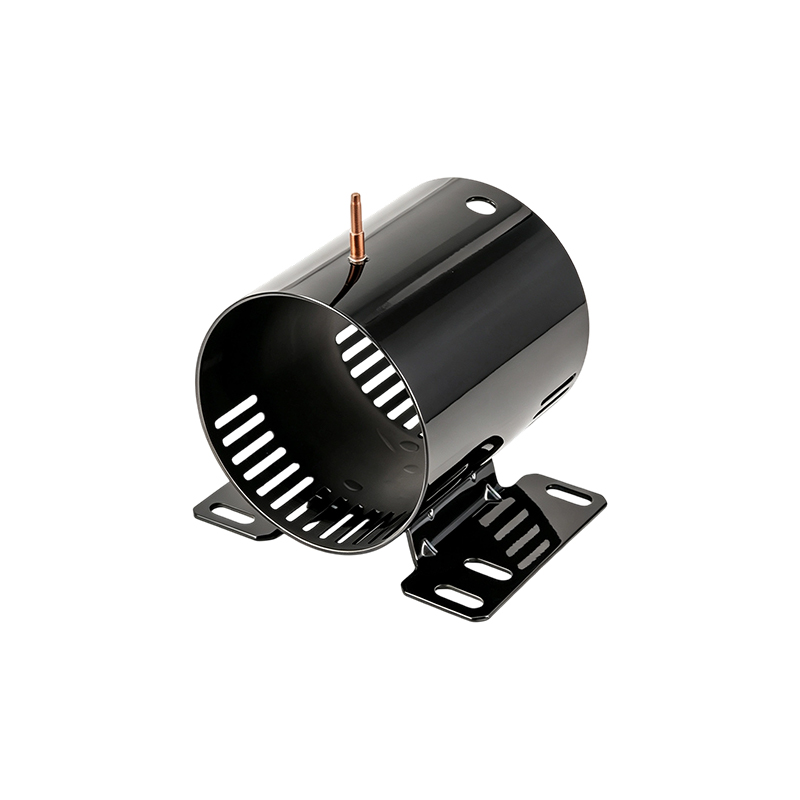
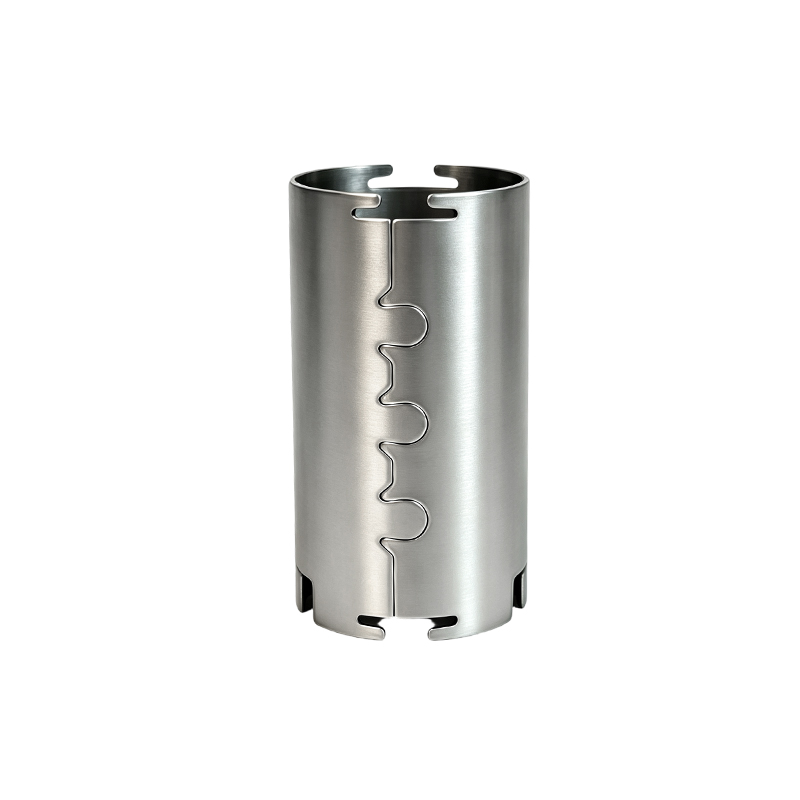
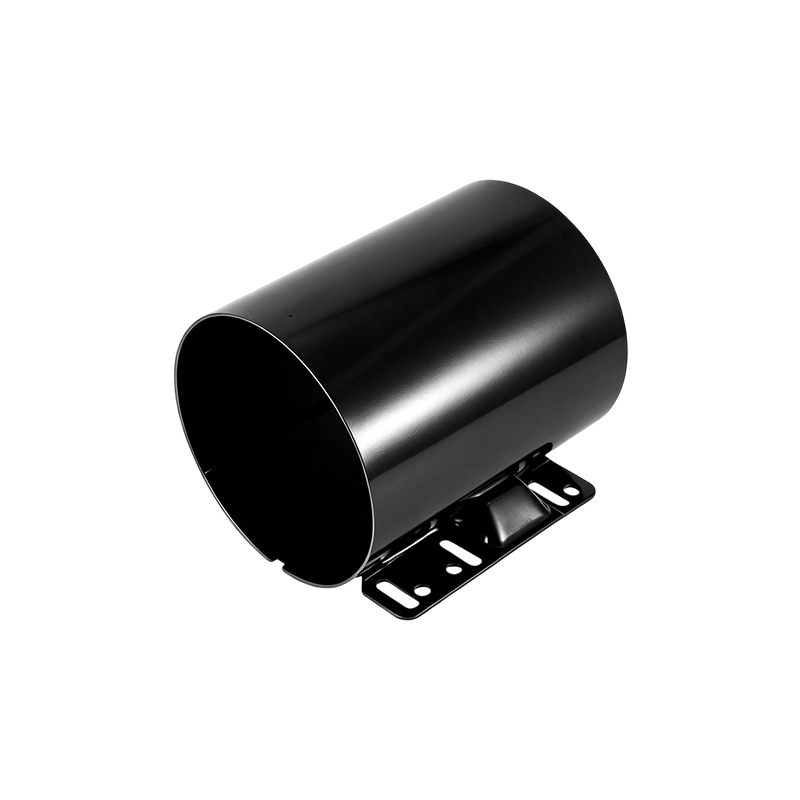
- Rulling og forming: Stålvalseprosesser produserer strimmelformede ståltilpassede tverrsnittsprofiler for motorhus. Smiingsmetoder danner deretter den sirkulære formen, etterfulgt av sveising av sirkelfugen.
- Kald ekstrudering: Etter sveising kan kald ekstrudering brukes for å garantere konsentrisitet av sirkelen og eliminere forvrengning forårsaket av sveising.
- Maskinering: Endelige maskineringsoperasjoner fullfører produktet, med kutteoperasjoner som transformerer den dannede sirkelen til det ferdige motorhuset.
- Forming: Hydrauliske formingsformer utfører endelig forming på den sveisede skjøten for å oppnå konsistens med motorhusets sirkularitetskrav.
Overflatebehandling og beskyttelse
- Galvanisert stål er mye brukt for motorhusapplikasjoner som krever overlegen rustmotstand, spesielt i smarte husholdningsapparater.
- Korrosjonsbeskyttelse er fortsatt en kritisk vurdering, siden motorhus som opererer over lengre perioder er utsatt for rustdannelse som påvirker motorytelsen og levetiden.
- Dobbel-shell design har blitt utviklet for å møte korrosjonsproblemer, med et indre skall (ofte aluminium) og et ytre stålskall som gir dobbel beskyttelse samtidig som det forbedrer varmeavledningen.
Designteknisk dimensjon: Presisjonsdrevet husdesign
Dimensjonale presisjonskrav
- Konsentrisitet på mikronnivå er avgjørende for å garantere dynamisk balanse under høyhastighets motordrift.
- Toleransekontroll av husets diameter påvirker direkte motorvibrasjoner og akustisk ytelse.
- Intern stressmestring: Kontinuerlig tegning introduserer massiv indre spenning som forårsaker tilbakefjæring som deformerer rundhet og deformerer parrende overflater.
Avanserte boligstrukturer
- Flerdelt husdesign med sveisede eller loddede skjøter muliggjør komplekse kjølekanalkonfigurasjoner. Individuelle deler kan kobles sammen på sveisesteder for å danne rørformede kjølekanaler mellom indre og ytre hus.
- Kraftoverføringselementer innebygd som omkrets lukkede korrugerte metallplater danner kjølekanaler mellom indre og ytre huslag.
- Forsterkende elementer (avstivningselementer) kan tilveiebringes på endene av rørformede indre hus for å forbedre strukturell integritet.
- Dobbeltvegget indre husdesign muliggjør fullstendig innkapsling av statoren og minimer toleranser med hensyn til lagre.
- Kjølekanalruting: Væskestrømmen kan styres både i aksial og radiell retning ved spoleender, noe som gir mer kjøleareal og optimerer varmeoverføringen.
Design for varmeavledning
- Integrasjon av kjøleribbe: Kjøleribber kan utføres separat på det indre huset parallelt med rotoren og deretter sveises.
- Termisk binding: Spoleender kan termisk limes til kjølehuset ved å bruke innkapslende masse for å optimalisere varmeoverføringen.
- Direkte kontaktdesign: Det indre huset er plassert så nært som mulig og/eller direkte mot statoren for maksimal varmeoverføringseffektivitet.
- Integrerte kjølestrukturer: Varmeavledningselementer dannet av metallplater kan formes integrert med huset for å gi effektiv varmeoverføring fra lagre.
Strukturell integrasjon
- Hybridkonstruksjon av plast og metall: Plastelementer kan formes til metallstrukturer i enkeltfugestøpeoperasjoner, og kombinerer styrke med designfleksibilitet for lagerstøtter og magnetretensjon.
- Integrert knastformasjon: Metallfliker for montering kan bøyes direkte fra metallhuset i åpne ender, noe som eliminerer separate monteringskomponenter.
- Nettforsterkning: Parallelle forlengende baner langs indre eller ytre overflater øker styrken, forbedrer tettheten og monterer ekstra elementer.
- Komponentintegrasjon: Motorhus og endedeksel kan integreres i ett stykke, noe som reduserer monteringstrinn og forbedrer strukturell integritet.
Applikasjonsscenario-differensiering: Ikke et binært "stål eller aluminium"-valg
Kategorisering etter driftsbetingelser
| Søknadsscenario | Kjernekrav | Fordel med stålhus |
|---|---|---|
| EV-trekkmotorer | Lettvekts kollisjonssikkerhet | AHSS muliggjør tynnvegget lettvekt samtidig som kravene til inntrenging og klemmotstand oppfylles |
| Industrielle høyeffektsmotorer | Strukturell stivhet Vibrasjonsmotstand | Ståls høye stivhet og dempende egenskaper er overlegne |
| Mikromotorer for hvitevarer | Presisjonskorrosjonsmotstand | Galvanisert stål stamping delivers micron-level concentricity with excellent rust resistance |
| Elektriske motorsykkelmotorer | Integrasjon kostnadseffektivitet | Strukket lavkarbonstålplateforming sparer materialkostnader og reduserer vekten |
| Batterikapsler | Inntrengningsmotstand Holdbarhet | Tredje generasjons AHSS med stor forlengelse og høy styrke påført vellykket |
Hybridmaterialeløsninger: En tredje vei
- Dual-shell struktur: Indre aluminiumslag (varmeavledning) ytre stållag (strukturell beskyttelse) balanserer termisk styring og strukturell styrke.
- Stål-aluminium kompositt: Motorhus med ytre stålstruktur og innvendig aluminiumsskall gir rustforebygging, deformasjonsmotstand og effektiv varmeavledning.
- Lokal forsterkning: Stålinnsatser i områder med høy konsentrasjon med lette materialer andre steder.
- Modulær design: Stålramme kombinert med aluminiums kjølekappe eller separate kjølekanaler integrert i flerdelte stålkonstruksjoner.
Nåværende tekniske flaskehalser og forskningsgrenser
Utfordringer på produksjonsnivå
Problemer med dyptegning og forming
- Galvanisert lags integritet: Dyptrekking av galvanisert stål skaper ekstrem belastning på sinkbelegget. Utilstrekkelig utflating av materiale eller dårlig smøring av matrisen fjerner umiddelbart sinken, ødelegger rustbarrieren og genererer sinkstøv som utløser kaldsveising.
- Springback kontroll: Stål med høyere styrke fører til mer alvorlig elastisk gjenvinning etter forming, og pålegger strengere krav til stanseformdesign og prosessparametere. Tilbakeslag påvirker den påfølgende sveisekvaliteten betydelig.
- Akkumulering av fôrstigning: Progressive dyseoperasjoner med flere stasjoner skaper intens motstand mot stålbåndet. Marginale glipper på tvers av verktøyet, forårsaker dyseinterferens og katastrofal batch-skrapning.
- Dimensjonal forvrengning: Den indre boringen og den ytre diameteren krever konsentrisitet på mikronnivå. Kontinuerlig tegning introduserer massiv indre spenning som forårsaker tilbakeslag som deformerer rundheten.
Sveising og montering Issues
- Sprøhet av flytende metall under punktsveising: AHSS-komponenter er følsomme for LME under motstandspunktsveising. Tilbakeslag påvirker LME-dannelsen betydelig, og spesifikke parameterjusteringer (elektrodegeometri, holdetid) er nødvendig for å redusere risiko.
- Behandling av interdiffusjonslag: For aluminiumbelagte pressherdende stål samsvarer tykkelsen av interdiffusjonslag (ideelt sett 3–10 mikron) med punktsveisekvaliteten. Lasersveising krever kantforberedelse for å fjerne aluminium som vil forurense sveisesømmen.
- Prosessvindusbegrensninger: Ved varmstempling av store deler med store tykkelsesforskjeller må prosessvinduet for å oppnå ønsket mikrostruktur og belegningsegenskaper romme alle underemner.
Forskningsgrenser
Materialutvikling
- 1500 MPa DP stål har blitt utviklet med suksess, og utvider styrkeområdet tilgjengelig for lettvektsapplikasjoner.
- Tredje generasjon AHSS med stor forlengelse samt høy styrke kan påføres meget vellykket på komponenter som krever både formbarhet og kollisjonsmotstand.
- LME-demping i TBF-stål : Gjennombrudd har blitt gjort for å redusere skjørhet av flytende metall under punktsveising av TBF-stål, som kombinerer ultrahøy styrke med overlegen formbarhet.
Prosessoptimalisering
- Simuleringsbaserte LME risikokriterier basert på lokale hovedkomponentspenninger er det etablert for å kvantifisere og sammenligne LME-risikoer mellom ulike tester.
- Varmstempling av skreddersveisede emner muliggjør meget høy styrke deler med optimert motstand i ulike områder og meget god geometrisk toleranse til tross for stor størrelse.
- Patch-teknologi: Pressherdende stållapper gir svært lokale forsterkninger over større deler, og optimerer styrke og tykkelsesfordeling samtidig som totalvekt og kostnadene holdes lave.
Forskning om livssyklusvurdering
- Vugge-til-grav LCA Følgende ISO 14040/14044-standarder sammenligner stålbaselinedesign med AHSS-, aluminium- og karbonfiberalternativer.
- Break-even avstandsanalyse: AHSS-design viser den beste break-even-avstanden basert på kumulativ energibehov og global oppvarmingspotensial innenfor 150 000 km kjøreavstand.
- Resirkuleringsfordel: Mens karbonfiberdesign kan ha høyere CED- og GWP-verdier i løpet av livssyklusen, resulterer de i de største besparelsene gjennom resirkulering av avfallsmateriale. Aluminiumsdesign viser den laveste CED og GWP fra et livssyklusperspektiv på 150 000 km.
- Følsomhetsfaktorer: Livstids kjøreavstand og materialgjenvinningsgrad har størst innvirkning på generelle CED-er og GWP-er for lettvektsdesign.
Prosessintegrering og kontroll
- Presisjon i form og dimensjonering: Dimensjoneringsoperasjoner med høy tonnasje ved terminalstasjoner med progressive dyser knuser fysisk tilbakeslag for å låse den endelige rundheten og høyden innenfor toleranser.
- Hydraulisk kaldekstrudering: Etter sveising kan kald ekstrudering ved normale temperaturer presse hele sirkelen for å eliminere sveise-indusert forvrengning.
- Flertrinns formingsmetoder: For komplekse motorhusgeometrier kan det være nødvendig med flere formingstrinn med mellomgløding for å oppnå endelige dimensjoner uten materialfeil.
Historisk kontekst og industriutvikling
Fra støpejern til stålplatekonstruksjon
- Historisk overgang: Motorhus med fraksjonerte hestekrefter har stort sett tatt i bruk stålplatekonstruksjon. Stålmotorer gir materialbesparelser og vektfordeler sammenlignet med støpejernskonstruksjoner.
- Prosessutvikling: Tidlig produksjon av stålplatemotorhus krevde forskning på formingsprosesser og omfattende prosesseksperimentering.
- Markedsdrivere: Skiftet mot stålhus ble drevet av behovet for lettere, mer materialeffektive motordesign, spesielt i applikasjoner der vektreduksjon betyr energibesparelser.
Nåværende industrilandskap
- Stålplateformingsteknologi har modnet betydelig, med dyptrekking og progressive stemplingslinjer som muliggjør høyvolumproduksjon med jevn kvalitet.
- Maling og overflatebehandling fremskritt har adressert historiske korrosjonsproblemer, med galvanisert stål som er standard for mange bruksområder.
- Multimaterielle tilnærminger blir stadig mer vanlige, og erkjenner at intet enkelt materiale er optimalt for alle krav til motorhus.
Konklusjon: Den andre kurven av stålmotorhus
- Kjernevurdering: Motorhus av stål er ikke et "tradisjonelt" valg, men et materiale som opplever en teknologidrevet gjenoppblomstring, muliggjort av AHSS-utvikling og presisjonsformingsteknologier.
- Viktige drivende faktorer: Konvergensen av tre trender – karbonutslippsreguleringer, AHSS-materialefremskritt (som dekker styrkegrader fra 780 til 1470 MPa) og gjennombrudd i presisjonsformingsteknologi – har skapt et unikt mulighetsvindu.
- Teknisk differensiering: I motsetning til aluminium, som gir iboende lettvekt, gir stål en vei til lettvekt gjennom styrkeoptimalisering, med spesifikk styrke som kan sammenlignes med eller overgår konvensjonelle aluminiumslegeringer.
- Produksjonsmodenhet: Progressive stemplingslinjer, varmstempling og avansert sveiseteknologi har nådd produksjonsberedskap for produksjon av høyvolums stålmotorhus.
- Livssyklusfordel: Ståls resirkulerbarhet og gunstige LCA-profil gjør det stadig mer attraktivt ettersom bærekraftsregelverket strammer til, med AHSS-design som viser den beste break-even-avstanden for miljøpåvirkning.
- Fremtidsutsikter: Stål vil sameksistere sammen med aluminium i vekstsegmenter som batterihus og EV-trekkmotorhus. Forholdet er komplementaritet, ikke erstatning, med materialbeslutninger optimalisert basert på spesifikke driftsforhold og krav til karbonavtrykk.
- Anbefaling for ingeniører: Gå utover "stål = tung"-tankegangen. Omform materialvalgproblemet som en systemoptimalisering basert på full livssyklusytelse, produksjonsmulighet og kostnad. Med AHSS som nå tilbyr strekkstyrker på opptil 1500 MPa og formbarhet som kan sammenlignes med lavere styrkekvaliteter, er stål ikke bare et levedyktig alternativ – det er ofte det optimale valget for applikasjoner som krever styrke, holdbarhet og bærekraft.
 Previous