

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Et trukket stålskall med en indre diameter på 140 mm kan forlate en presselinje med noen sekunders mellomrom, og det tempoet er hele grunnen til at produsenter av apparater og industrimotorer spesifiserer kontinuerlig stempling av motorhus for sine programmer med høyest volum. I stedet for å flytte emner mellom frittstående presser, mater en kontinuerlig linje kveilet stripe gjennom en multistasjons progressiv dyse, der blanking, tegning, omtegning, piercing og trimming går som én koordinert sekvens. For et innkjøpsteam bestemmer dette valget kostnaden per del, leveringssikkerheten og om den ti tusende boligen måler det samme som den første av verktøyet.
Hva kontinuerlig stempling av motorhus faktisk innebærer
Kontinuerlig stempling er et koreografiproblem før det er et kraftproblem. Pressen leverer tonnasjen, men båndoppsettet, matesystemet og dysestasjonene avgjør om et hus kommer ut rundt, rett og repeterbart med hastighet. Hver stasjon utfører én operasjon, og bærebåndet binder dem sammen slik at ingenting driver mellom treff.
På en typisk boligjobb bryter stasjonene sammen slik:
Toleranser og størrelse på vinduer du kan holde på realistisk
En godt vedlikeholdt progressiv linje holder innvendig diametervariasjon til noen få hundredeler av en millimeter når en dimensjonerings- eller strykestasjon er innebygd i dysen, og maskinerte lagerseter kan stramme kritiske dimensjoner ytterligere. Det kjøpere bør sjekke først er imidlertid ikke en toleransetabell, men størrelsesvinduet, fordi formingsruten setter grensene før noe verktøy kuttes.
Dyptrekking fra ark dekker små og mellomstore skall på en økonomisk måte, og det er grunnen til at de fleste apparater og industrielle drivprogrammer sitter i det vinduet. Tyngre vegger og større diametre beveger seg mot rør eller fabrikkkonstruksjon. For en bredere innramming av kjøpsbeslutningen, vår motorhus i stål guide går gjennom hele utvalgslogikken.
| Produksjonsrute | Typisk ID-vindu | Vegg og struktur | Best passform |
| Tegnet stålskall på en progressiv linje | 29,6 til 160 mm | Ark vegg; baser, braketter eller fleksible elementer sveiset på | Apparater og industrielle drivmotorer |
| 304 rustfritt trukket skall | 139 til 180 mm | Korrosjonsbestandig platevegg | Vask, mat og friluftsutstyr |
| Tungvegget stålskall med sokkel | 260 til 343 mm | Tykk vegg med sveiset bunn | Stort industri- og spesialutstyr |
| Stålrørhus | 113 til 127 mm | Tykk vegg produsert av rør | Høylast og spesialutstyr |
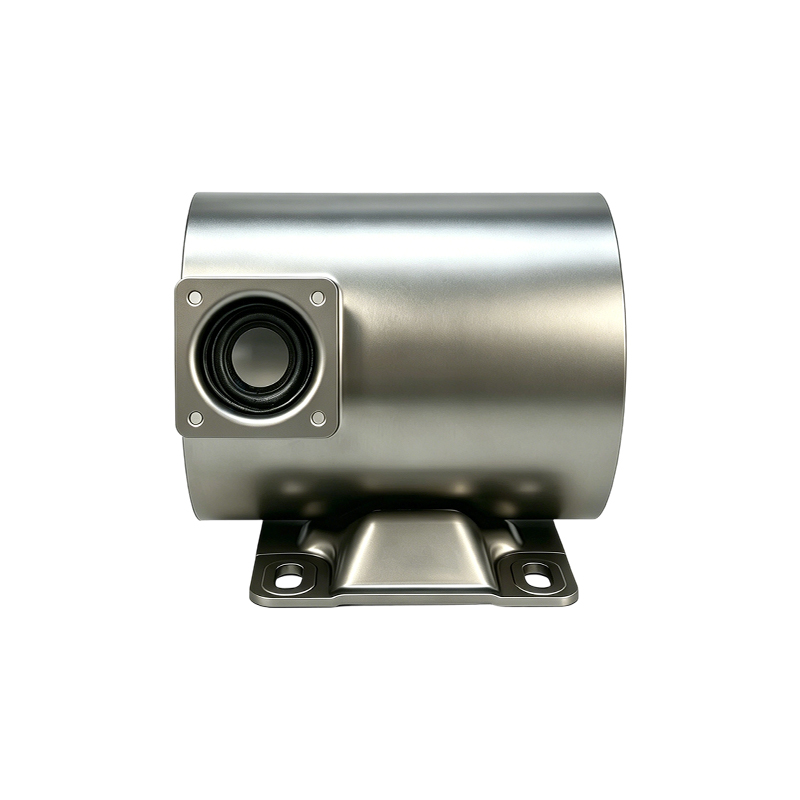
 ID 82,4 mm tynnvegget stålmotorhus med sveisede endedeksler Et 1,0 mm-vegget stålskall med sveisede endedeksler, integrerte lagerseter og aksial ventilasjon for kjøling. Den passer til artikkelens små til middels tegnede skallvindu for håndholdte, lette motorapplikasjoner. Se produkt →
Hvor kontinuerlig stempling av motorhus vinner og hvor det ikke gjør det
Kontinuerlig stempling vinner på volum, repeterbarhet og kostnad per del, og det taper på fleksibilitet og veldig tykke vegger. Velg feil rute og symptomene er forutsigbare: verktøy som aldri når break-even, eller vegger som rives uansett hvordan emneholderen er stilt inn.
- Årlig volum går på seks tall, og designet er stabilt på tvers av modellår.
- Skallets indre diameter sitter på innsiden av det trukket skallvinduet på omtrent 29,6 til 160 mm.
- Kostnad per del og konsistens fra parti til parti overgår verktøybudsjettet.
- Braketter, baser og maskinerte seter ferdigbehandles i huset etter stempling.
- Volumene er lave eller geometrien beveger seg fortsatt mellom revisjoner.
- Veggene er tunge og diametrene er store, forbi det som dyptegning håndterer godt.
- Profilen matcher rørkonstruksjonen bedre enn plate.
- Prototypehastighet betyr mer enn enhetskostnad på de første bestillingene.
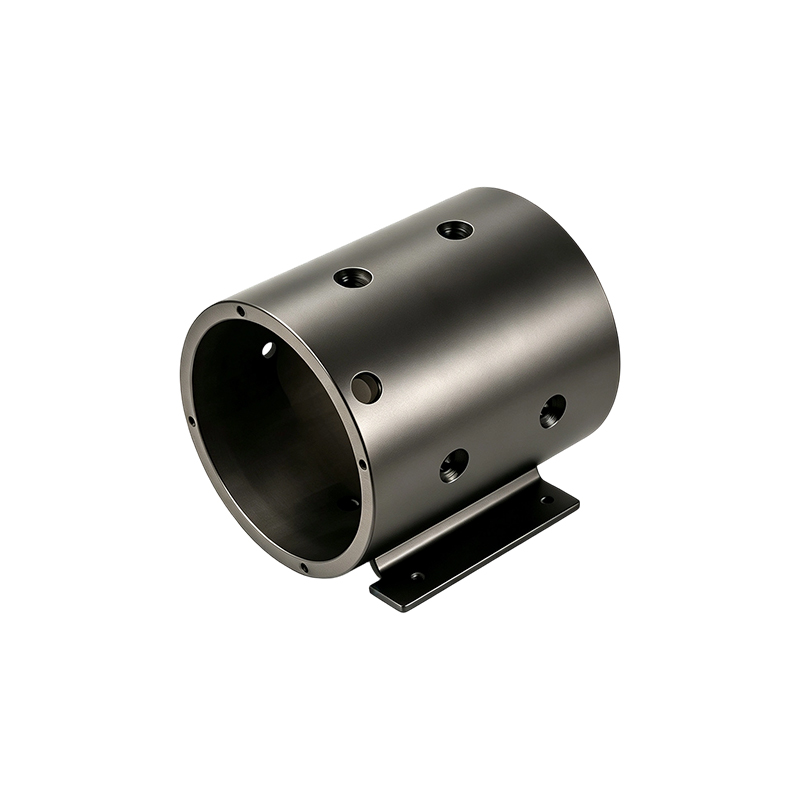
 ID 127mm Heavy-Wall Sømløst stål motorhus Maskinert av sømløse stålrør med en 7,9 mm vegg, håndterer dette huset høyt dreiemoment og vibrasjoner der trukket ark ikke kan. Et passende eksempel for artikkelens poeng om tungveggkonstruksjon utover dyptrekksgrensene. Se produkt →
De fem defektene som skroter hus og hvordan linjer kjemper tilbake
Nesten hver skrap-årsak gjennomgang på en huslinje ender på de samme fem mistenkte, og alle av dem kontrolleres på formen og fôret nivå i stedet for fanget ved sluttinspeksjon.
- Flensrynking: trykk på emneholderen og trekkpergeometrien holder flensen flat; en gang rynker jern inn i veggen, er skallet skrap.
- Rivning ved stanseradius: tegningsforholdet er for aggressivt for materialet, så løsningen er en annen omtegningsstasjon eller en mykere radius.
- Ørering på felgen: arkanisotropi løfter ørene i faste vinkler, slik at formplanen legger til trimmingsgodtgjørelse og felgen rydder opp.
- Tilbakespring og ovalitet etter trimming: formgeometrien kompenseres og en endelig dimensjoneringsstasjon gjenoppretter rundheten på den indre diameteren.
- Belegg avflassing på galvanisert stripe: tette matebøyninger og dysefriksjon fliser sinklaget, slik at materadius og smøring kontrolleres.
Når veggtykkelsen klatrer forbi det tegnet håndtak komfortabelt, er det ærlige svaret å endre ruter i stedet for å tvinge arket; vår produksjon av stålrørsmotorhus veiledningen dekker denne veien i detalj.
Hvordan kvalifisere en leverandør av kontinuerlig stempling
Døm prosesskjeden, ikke enhetsprisen. En leverandør som outsourcer matrisen eller bearbeidingen gir de mest kritiske variablene til noen du ikke kan revidere, og prisgapet dukker vanligvis opp igjen som problemer med frakt, ledetid og toleranse.
- Intern dyseteknikk: spør hvem som designer, kutter og reparerer den progressive formen, og hvor raskt en slitt stasjon kan gjenoppbygges.
- Press- og fôringsevne: tonnasje, sengstørrelse og servomatingssystemet bestemmer hvilke skallstørrelser som kan kjøres med hastighet.
- En komplett sekundærkjede: sveising av baser og braketter, maskinering av endeflater og lagerseter, og overflatebehandling under ett tak fjerner overleveringer som stabletoleranse.
- Inspeksjon bak pressen: rundhet, veggtykkelse og materialsertifisering sjekket med riktige instrumenter, ikke bare kalipere.
- Volumbevis: reell kapasitet, år i prosessen og en etterprøvbar kundebase.
Vårt eget anlegg kjører stansing, automatisk sveising, maskinering og overflatebehandling i én strøm. Jiangsu Yufeng Electric Co., Ltd. har fokusert på produksjon av motorhus i 40 år, støtter kundeprogrammer med et ingeniørteam med gjennomsnittlig mer enn 20 års erfaring, og sender mer enn fem millioner hus i året til over 50 motorprodusenter. Skall som vårt 140 mm-hus med to sveisede braketter viser hvordan stempling og sekundærsveising kombineres til en enkelt leveranse.
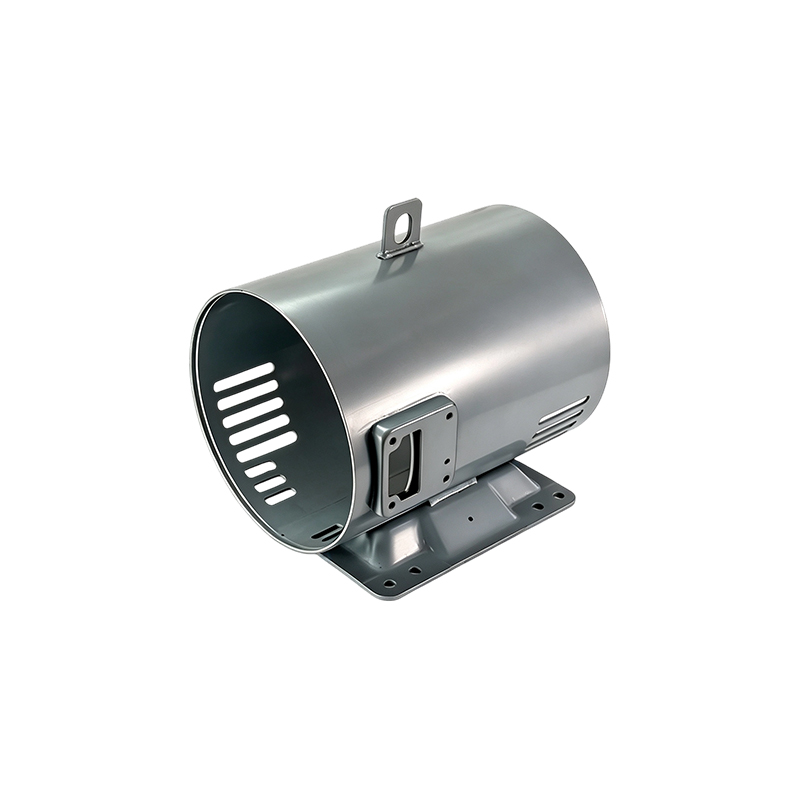
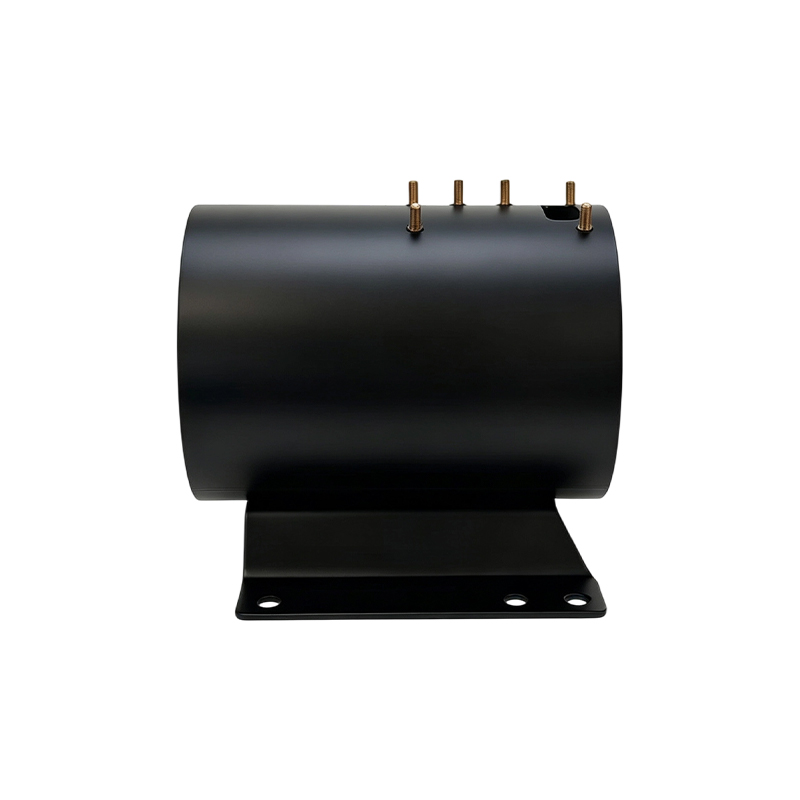
 ID 140mm stålmotorhus med to sveisede braketter Et trukket stålskall med fosfatpulverlakkert finish, forseglede kabelgjennomføringsgjenger og to sveisede monteringsbraketter. Det illustrerer artikkelens poeng om å kombinere stempling og sekundærsveising til én leveranse. Se produkt →
Ofte stilte spørsmål
Hvilket størrelsesområde passer til motorhus kontinuerlig stempling?
Tegnede arkskall går fra ca. 29,6 mm opp til 160 mm indre diameter på våre linjer. Over det presser veggtykkelse og pressetonnasje jobben mot tungvegg- eller rørkonstruksjon, som vi produserer i innvendige diametere opptil 343 mm.
Hvordan er kontinuerlig stempling forskjellig fra overføringsstansing?
Ved kontinuerlig stempling fører stripen delen gjennom hver stasjon inne i en dyse. Ved overføringsstempling flyttes individuelle deler mellom separate dyser med fingre eller roboter. Kontinuerlige linjer går raskere per del; overføringslinjer håndterer dypere trekk og større skjell.
Hvilke materialer fungerer best for stemplede hus?
Kaldvalset stål er standard for apparat- og industriskall. 304 rustfritt passer nedvaskings- og korrosive miljøer, og galvanisert stripe løper godt når materadius og smøring håndteres for å beskytte belegget.
Hvilken toleranse bør jeg forvente på den indre diameteren?
Med dimensjonering eller stryking innebygd i den progressive formen, forvent kontroll av indre diameter innen noen få hundredeler av en millimeter. Der en motordesign trenger mer, setter maskinering etter stempling lagerseter og endeflater til endelige dimensjoner.
 Previous