

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Løsne holdeboltene på en motor som vibrerer ved igangkjøring og skyv en følemåler under hver fot. Hvis en fot åpner seg med 0,05 mm eller mer, bøyer rammen seg hver gang boltene trekkes til, og boringen som bærer lageret mister rundhet med seg. Det er motorhusdeformasjon i sin vanligste feltform, og det er sjelden motorens egen feil: Resultatet ble bestemt tidligere, ved tegnepressen, sveisefestet og boremaskinen.
Denne artikkelen kartlegger hvor husdeformasjonen kommer fra, hvorfor noen få hundredeler av en millimeter bestemmer motorens levetid, og hvilke struktur- og prosessvalg som hindrer et stålhus rundt fra å stemple gjennom sluttmontering.
Hva deformasjon av motorhus faktisk betyr
Motorhusdeformasjon er enhver avvik fra husets tiltenkte geometri, og den kommer i to former som oppfører seg svært forskjellig når motoren er satt sammen.
Motorhusdeformasjon: ethvert målbart avvik for et motorhus fra dets spesifiserte geometri, inkludert boringsrundhet, rillekonsentrisitet, flensflathet og fotens koplanaritet, produsert av produksjonsspenninger, monteringsbelastninger eller driftsforhold.
Skillet som betyr noe i praksis er elastisk kontra plastikk. Elastisk deformasjon forsvinner når belastningen går bort; plastisk deformasjon er låst inn. Et hus kan måle perfekt etter bearbeiding og fortsatt måle ut av rund når en stator er presset inn, fordi interferenspasningen driver en permanent tre-lobe sammentrekning inn i boringen.
Elastisk
Gjenoppretter når lasten slippes. Typiske tilfeller: myk fotbøyning under boltbelastning, klemtrykk under bearbeiding, termisk vekst under drift.
Skjult kostnad: så lenge det varer, forvrenger den lagerets ytre ring og forskyver luftspalten.
Plast
Permanent. Typiske tilfeller: innsveiset ovalitet, tilbaketrukket skall, sammentrekning av boringen fra en overdimensjonert statorpasning.
Skjult kostnad: feilen forblir i motorens levetid og kan ikke strammes bort.
Fire stadier hvor deformasjon av motorhus kommer inn i delen
Deformasjon kommer inn i et stålhus på fire punkter: tegning, sveising, maskinering og montering. Hver etterlater en annen signatur på boringen, og hver har en bevist mottiltak.
Dyptrekking etterlater restspenning, og skallet fjærer ovalt tilbake når materialet slapper av, typisk 0,10 til 0,25 mm total indikatoravlesning. Sveiseføtter, braketter og koblingsbokser gir varme og tilbakeholdenhet; en uforsiktig sekvens bøyer rammen eller trekker boringen ut av runden med 0,15 til 0,40 mm. Maskinering bidrar gjennom skjære- og klemkrefter på tynne vegger, noe som er grunnen til at finishmateriale og klemstrategi er viktigere enn toleranseutskriften. Montering er det siste inngangspunktet: statorinterferenspasningen trekker sammen boringen, og ujevne føtter bøyer rammen under boltbelastning.
| Scene | Typisk signatur | Typisk størrelse (TIR) | Førstelinje mottiltak |
| Dyptegning | Ovalt skall fra springback | 0,10 til 0,25 mm | Dysedesign og kontroll av emneholder |
| Sveising | Bore ovalitet og rammebue | 0,15 til 0,40 mm | Symmetrisk sekvens og stive armaturer |
| Maskinering | Tynnvegg avbøyning under klemmer | 0,02 til 0,10 mm | Avslutt boring sist, myke kjever |
| Montering | Tre-lobe boring sammentrekning | 0,02 til 0,06 mm | Riktig interferens og tilstrekkelig vegg |
Butikkgulvsnotat
Hus som er ferdigboret etter all sveising holder konsekvent rundheten flere ganger strammere enn skall som bores før føttene sveises på. Sekvens kjøper mer nøyaktighet enn en strammere toleransemelding noensinne vil gjøre.
Hvorfor noen få hundredeler av en millimeter bestemmer motorlivet
Små geometrifeil konverterer direkte til elektriske og mekaniske tap, fordi luftspalten er smal og lagertilpasningen er presis.
En liten eller middels motor kjører vanligvis et luftgap på 0,25 til 0,5 mm, og justeringspraksis holder den statiske luftgapets eksentrisitet nær 10 prosent av gapet eller mindre. En ut-av-rund boring skyver statoren og rotoren ut av midten, og skaper ubalansert magnetisk trekk, vibrasjon og støy. Mekanisk sprer et forvrengt hus spenning ujevnt rundt lagerets ytre ring; under kontinuerlig høy belastning deformeres ringen, blir varm og slites tidlig. Feltreparasjoner sporer rutinemessig lagerstøy tilbake til en bøyd ramme eller en myk fot i stedet for selve lageret.
0,25-0,5 mm
Typisk luftspalte i små og mellomstore motorer
10 %
Felles himling for statisk luftspalteeksentrisitet
0,05 mm
Myk fotgrense før boltlast bøyer rammen
0,02 mm
Avrundingsmål på et ferdigboret hus
Borerundhet gjennom prosessen, 120 mm boring, 1,5 mm vegg
Hvordan produsenter kontrollerer deformasjon av motorhus i stålhus
Deformasjonskontroll vinnes på tre steder: struktur, prosesssekvens og verifikasjon. Et hus designet stivt, sveiset i riktig rekkefølge og boret sist holder seg rundt; den omvendte rekkefølgen gjenoppretter seg sjelden.
Strukturen kommer først, fordi bøyestivheten stiger bratt med veggtykkelsen. Rammer med høy belastning beveger seg derfor fra tynntrukne skjell til tunge veggkonstruksjoner med full sokkel:
 Innvendig diameter 260 Heavy-Wall motorhus med sokkel Dette Heavy-Wall stålmotorhuset har en indre diameter på 260 mm, en høyde på 360 mm og en materialtykkelse på 5 mm, og gir ekstremt høy ytelse... Se produkt →
Rørbasert konstruksjon tar den samme ideen videre. Et sømløst stålrøremne starter rundt, så mindre korreksjon er nødvendig før du blir ferdig med kjedelig. Vår produksjonsveiledning for stålrørsmotorhus for kjøpere går gjennom ruten trinn for trinn, inkludert veggvalg og toleranseforventninger.
 Innvendig diameter 127 Heavy-Wall Motorhus Dette motorhuset er presisjonslaget av høykvalitets sømløse stålrør. Med en indre diameter på 127 mm og en veggtykkelse på 7,9 mm, gir den både presis... Se produkt →
Bor sist, mål rundt, og resten av prosessen beskytter geometrien du allerede har betalt for.
- Sveis før du borer. Ferdigbearbeiding kommer etter hvert termisk trinn, med boringen holdt rundt i en stiv feste under sveising.
- Avlast stress der det teller. Symmetriske sveisesekvenser og, på tunge seksjoner, avlastning før det endelige snittet.
- Klem forsiktig. Myke kjever og flerpunktsstøtte forhindrer at tynne vegger tar et sett under maskinering.
- Måler rundhet, ikke bare diameter. Luftmåler eller pluggsjekker på flere aksiale dybder fanger opp ovalitet som et topunktsmikrometer viser som god.
Hva du skal spesifisere og sjekke før boliger når linjen din
Sett geometri og målemetode inn i kjøpsspesifikasjonen, og bekreft deretter begge ved innkommende inspeksjon. To kjøpere som bestiller samme nominelle del kan se svært forskjellige feltresultater avhengig av hva tegningen faktisk styrer.
Spesifiser boringens rundhet som total indikatoravlesning, typisk 0,02 til 0,03 mm på ferdigbearbeidede boringer, og fotens koplanaritet innenfor 0,05 mm. Nevn målemetoden på tegningen: luftmåler eller koordinatmåling ved tre aksiale dybder, ikke en eneste topunkts diameterkontroll. Kjør deretter fire praktiske kontroller på hver batch:
- Måleren boret rundhet ved tre aksiale dybder og logg avlesningene.
- Sjekk fotens planaritet på en overflateplate med huset ubelastet.
- Prøvetrykk en stator og registrer kraftkurven; et stigende piggflagg bar sammentrekningsrisiko.
- Ved installasjon må du kontrollere at hver fot sitter innenfor 0,05 mm før endelig dreiemoment.
Monteringsstruktur fortjener lik oppmerksomhet, fordi braketter og fleksible elementer bestemmer hvordan lastene går inn i rammen. Et hus med konstruerte bøyningspunkter absorberer monteringsspenninger i stedet for å føre det inn i boringen:
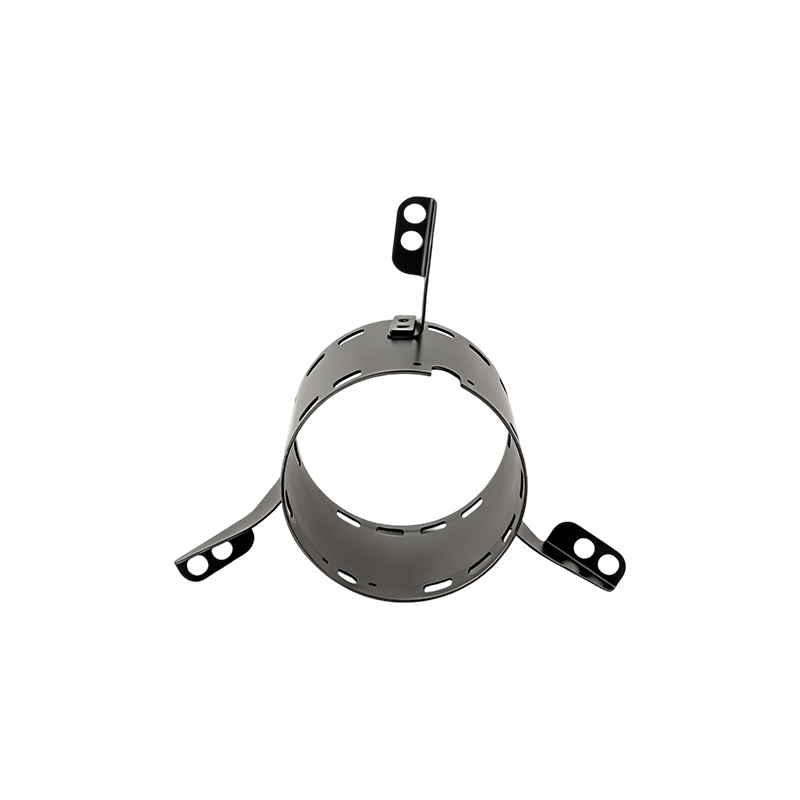 Innvendig diameter 120 stålmotorhus med tre fleksible braketter Dette motorhuset i stål har en presisjonskonstruert struktur med en indre diameter på 120 mm, en høyde på 105 mm og en veggtykkelse på 1,5 mm, noe som gir kompakt l... Se produkt →
Der flere strukturer er i spill, sammenligne vegg-, sokkel- og brakettalternativer på tvers av standarden serie motorhus i stål før du låser tegningen.
Behandle rundhet som et prosessresultat, ikke et tegningsønske. Hos Jiangsu Yufeng Electric Co., Ltd. kjøres stempling, sveising, maskinering og inspeksjon i ett anlegg, noe som gjør sekvenskontroll håndhevbar og holder deformasjonsrisikoen utenfor linjen.
Ofte stilte spørsmål om deformasjon av motorhus
Kan et deformert motorhus repareres?
Elastiske årsaker kan: shimming av føttene og re-torking i sekvens fjerner vanligvis myk fotforvrengning. Plastisk deformasjon av boringen krever vanligvis ny maskinering eller utskifting, fordi en boring som er mer enn noen få hundredeler av en millimeter ut av runden vil fortsette å jobbe med lagerets ytre ring for resten av motorens levetid.
Stopper en tykkere vegg alltid deformasjon?
Tykkelse hjelper mye, siden bøyningsstivhet skalaer med omtrent kuben av veggtykkelse, men det unnskylder ikke dårlig praksis. Et tykt hus sveiset i feil rekkefølge eller klemt uforsiktig kan likevel komme ut av runde. Tungvegg- og rørbasert konstruksjon gir full nytte kun når den er parret med sveisesekvensering og sluttboring.
Er deformasjon alltid husprodusentens feil?
Nr. Installasjon med myk fot, overtrukne monteringsbolter, rørstrekk og termisk syklus alle deformere hus som forlot fabrikken i spesifikasjonen. Det er derfor myke fotkontroller hører hjemme i installasjonsprosedyren og hvorfor innkommende rundhetskontroller betyr noe på begge sider.
Hvilken konstruksjon motstår deformasjon best?
For høybelastningsrammer og større rammer holder tunge stål- og rørbaserte hus geometrien best, og 304 rustfrie versjoner gir samme stivhet der korrosjonsbestandighet også kreves. Tilpass strukturen til lastbanen i stedet for å kjøpe tykkelse alene.
 Previous