

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Når en tegning av motorhus krysser en ingeniørs skrivebord i 2026, ser det sjelden ut som den vanlige sylinderen vist i eldre kataloger. Revisjonslisten nevner ofte tre ting: et brakettmønster som matcher en robotmonteringscelle, en kjølekanallomme der en rett boring pleide å være, og en toleranse som tvinger et maskineringssenter i stedet for en dreiebenk. Disse kravene er ikke isolerte tilfeller. De kommer fra designtrender for motorhus som har gått fra EV-programmer til industrielle stasjoner, husholdningsapparater og spesialutstyr.
For en produsent som Jiangsu Yufeng Electric Co., Ltd., som leverer hus i stål og rustfritt stål fra 29,6 mm til 343 mm innvendig diameter, bestemmer disse trendene hvilke tegninger som blir tilbudt og hvilket verktøy som bygges. Avsnittene nedenfor bryter ned de fire trendene som mest sannsynlig vil dukke opp i et nytt motorprogram.
Motorhusdesigntrender: Fra universelle skall til applikasjonsspesifikk montering
Den tydeligste designtrenden for motorhus er slutten på det universelle skallet: Husene er nå verktøyet for ett monteringsoppsett i stedet for å bli kuttet fra et generisk rør.
Designere spesifiserer brakettmonterte rammer for pumper og blåsere, fotmonterte skall for girredusere og kompressorer, og flenskombinasjoner med et pilotregister for frontmonterte motorer. Dette skiftet flytter produksjonsomfanget oppstrøms. Boligleverandøren kan ikke lenger sende et vanlig rør; den må maskinere brakettflater, bore plugghull og validere fotens flathet mot kundens grensesnitttegning. Som et resultat, brakettmonterte motorrammer og fotmonterte skjell har blitt separate produktfamilier i stedet for alternativer på en generisk linje.
Et praktisk eksempel er et 140 mm hus for en pumpedrift som bærer to maskinerte braketter. Avstanden mellom parentes, flatehøyden og parallelliteten kontrolleres på en CMM før den første prøven forlater fabrikken.
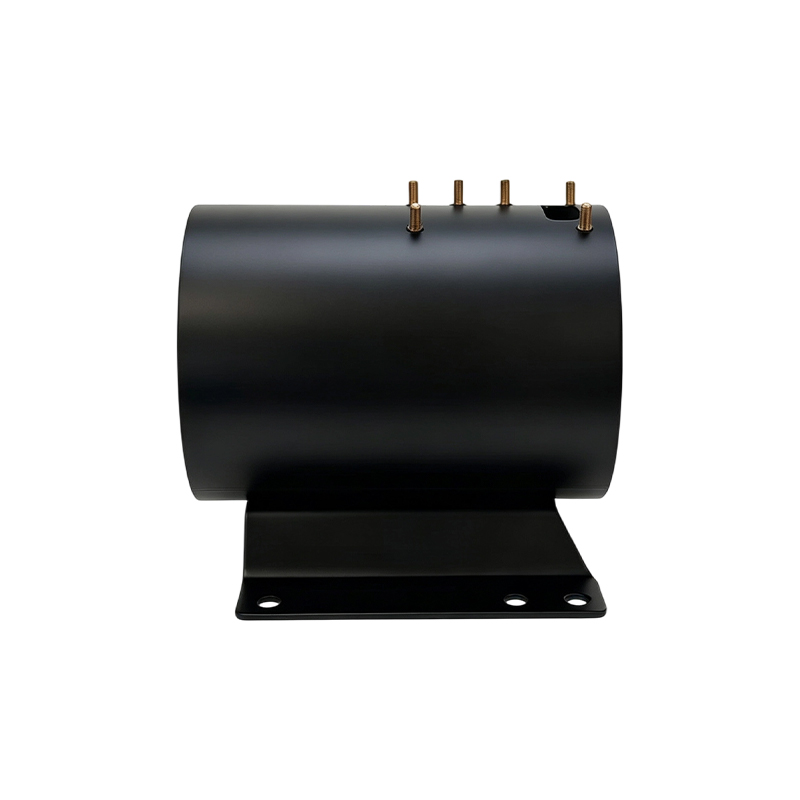
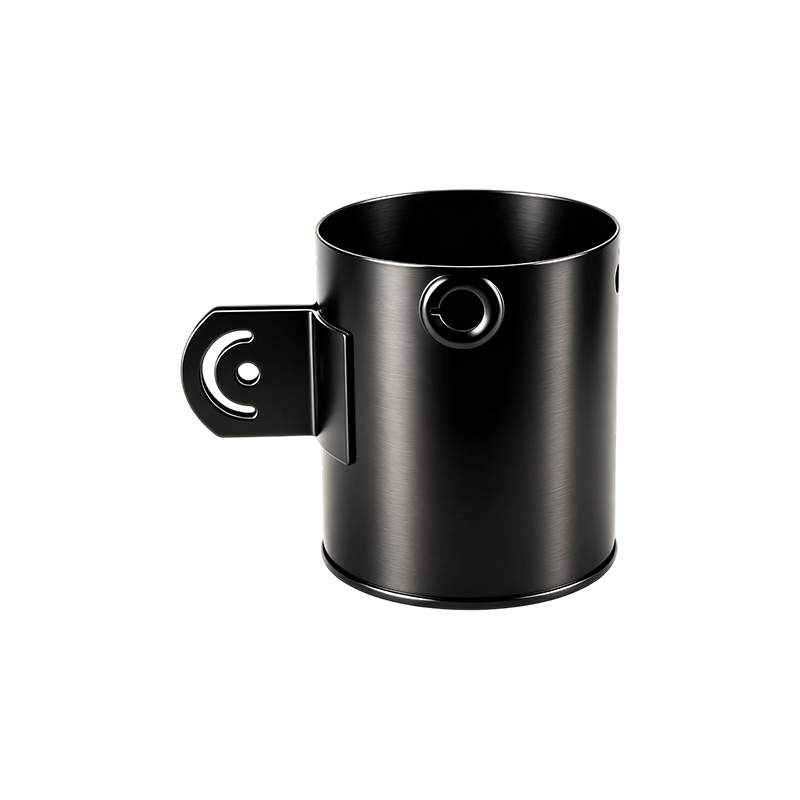 Motorhus i stål med to sveisede braketter for pumpedrift Dette huset med en indre diameter på 140 mm med to sveisede monteringsbraketter er maskinert etter sveising for å opprettholde stigning, parallellitet og flatehøyde, og sikrer pålitelig fiksering for pumpedrivenheter. Se produkt →
Når brakettene er sveiset, kan varmetilførsel trekke de bearbeidede flatene ut av parallell. En leverandør som maskinerer etter sveising, i stedet for før, holder disse toleransene pålitelig over en batch.
Vanlige monteringsmønstre å evaluere
- Side-face brakettmontering med tappet eller gjennomgående hull for kompakte pumpe- og viftemotorer
- Flat-base fotfeste med slissede hull for vibrasjonsputer og skinnesystemer
- Flensmontering med pilotregister og boltsirkel for frontmonterte motorenheter
Det målbare resultatet: et hus med maskinerte brakettflater kan kutte motorsammensetningens shimming-tid fra minutter til sekunder samtidig som en kilde til rotor-til-last feiljustering fjernes fra prosessen.
Motorhusdesigntrender: Termisk styring blir en boligoppgave
Termisk styring er den raskest skiftende designtrenden for motorhus fordi huset nå er utformet som en varmeveksler, ikke et beskyttende deksel.
Ettersom motorer krymper for samme effekt, må huset fjerne mer varme per kvadratcentimeter overflate. Dette omskriver geometrien på tre måter: dypere finner, integrerte kjølekapper og luftpassasjer maskinert inn i veggen. I stålhus kan ikke materialets varmeledningsevne konkurrere med aluminium, så designere kompenserer med overflateareal og luftstrømskontroll. Diagrammet nedenfor viser hvorfor finnegeometri er viktig.
Karbonstål leder varme med omtrent 50 W/(mK), omtrent en fjerdedel av aluminiums 205 W/(mK). Rustfritt stål faller til 16. Et stålhus med høye finner og en rettet viftestrøm kan fortsatt oppfylle termiske mål, spesielt i innendørs industrielle omgivelser der slagfasthet og kostnad veier mer enn vekt.
Et annet undervurdert problem er enhetlighet. Et hus med asymmetriske finner eller en enkelt aksial luftpassasje skaper et hot spot på motsatt side, noe som forkorter viklingsisolasjonens levetid. Det direkte svaret for kjøpere: be om en termisk simuleringsrapport før første artikkel, ikke etter.
Korrosjonsbestandighet flytter inn i materialvalg
Korrosjonsbestandighet er nå en materialvalgbeslutning i motorhusdesign, ikke en ettertanke fra lakkeringsverksted.
Matforedling, kjemiske pumper, kyst-HVAC og visse EV-plasseringer under panseret spesifiserer hus i rustfritt stål fordi kantkorrosjon ved malte utskjæringer og boltehull oppstår i løpet av måneder i disse miljøene. Karakter 304 er grunnlinjen; klasse 316 er reservert for kloridtunge applikasjoner, selv om det er mindre vanlig i hus på grunn av maskineringskostnader.
Sveising av rustfrie hus krever kontrollert varmetilførsel. Et 139 mm 304SS-hus rullet fra plate må holde sin runde boring etter sveiskrymping; armaturer og en definert sveisesekvens holder innvendig diameter innenfor toleranse.
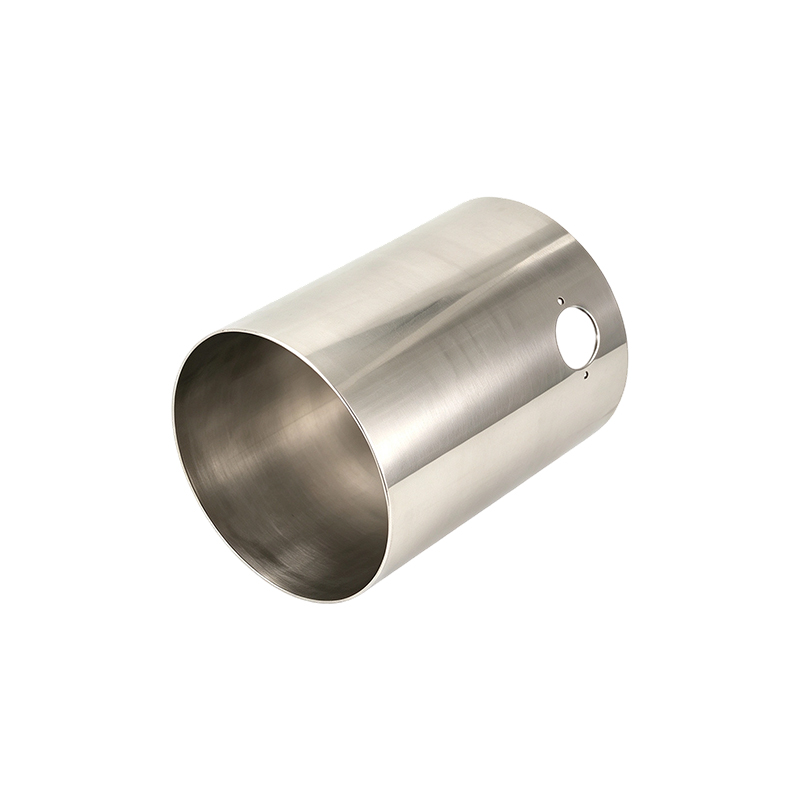 Sveiset 304SS motorhus med kontrollert varmeinngang Dette 139 mm rustfrie stålhuset må bevare boringens rundhet etter sveising; kontrollert varmetilførsel og inventar er avgjørende, og spesifisering av akseptkriterier for saltspray i tegninger forhindrer feltfeil. Se produkt →
Designere bør skrive korrosjonsgodkjenningsstandarden inn i tegningen, for eksempel saltspraytimer eller fuktighetseksponeringstid. Uten det vil leverandørene misligholde kosmetisk passivering, og huset kan svikte i feltet ved malte kanter.
Automatiserte monteringslinjer setter nye designtrender for motorhus
Automatiserte presspasnings- og stakelinjer setter nye trender for motorhusdesign ved å kreve repeterbar boringsgeometri i skala.
Når en rotor presses inn i et hus, avgjør boringstoleranse om pressen stopper ved riktig kraft eller avviser underenheten. Vanlige krav for små laminerte motorer inkluderer nå boring rundhet innenfor 0,03 mm og flate firkantet innenfor 0,05 mm. For et 2,0 mm stemplet stålhus oppnås denne presisjonen gjennom prosessvalg: en presisjonsborestang, luftmåling og statistisk prosesskontroll.
Større hus flytter utfordringen til innredning. Et 260 mm ID tungvegget stålhus med sokkel beholder sin geometri bare hvis basen klemmes fast før boring og frigjøres etter at delen når romtemperatur.
 Heavy-Wall motorhus med base for høyeffektapplikasjoner Med 260 mm boring og 5 mm veggtykkelse, motstår dette huset dreiemoment og slag. Riktig fastspenning før boring og verifisering av boringsirkularitet og grunnflathet er avgjørende for automatisert montering. Se produkt →
Sveisefester beskytter også huset under heftsveising; en god armatur kan være forskjellen mellom en 0,05 mm rund boring og en 0,12 mm oval etter avkjøling. Kjøpere bør be om en dimensjonal verifikasjonsrapport som skiller boringsirkularitet, brakettflateparallellitet og grunnflathet. En enkelt "diameter OK" linje er ikke lenger nok for automatisert montering.
Hva disse motorhustrendene betyr for motorinnkjøp
For motorprodusenter endrer designtrender for motorhus spørsmålene som stilles på RFQ-stadiet, ikke bare tegningen.
Leverandørens prosessevne er viktigere enn katalogsiden. Et hus med integrert montering og termiske funksjoner medfører prosessrisiko som en vanlig sylinder aldri hadde. Det er der en intern kjede med stempling, sveising, maskinering og overflatebehandling lønner seg: færre overleveringer, raskere gjentakelse av armaturer og kortere reaksjonstid.
| Trend | Hva endret seg | Anskaffelsesaksjon |
| Integrert montering | Braketter og føtter maskinert til en armaturtegning | Send armaturtegningen med tilbudsforespørselen |
| Termisk arkitektur | Finner og kjølekanaler blir en del av huset | Se gjennom termisk simuleringsrapport før den første artikkelen |
| Rustfritt materiale | Kostnadene for sveising og maskinering øker | Definer saltspraytimer og materialkvalitet |
| Større toleranser | Rundhet og parallellitet kontrollert i skala | Krev SPC-data med PPAP |
Tre forespørsler som skiller informerte kjøpere
- Spør etter maskineringsrekkefølgen, inkludert hvordan huset klemmes ved boring.
- Be om den første artikkelrapporten med CMM-data med den angitte toleransen.
- Be om saltspray- eller fuktighetstestresultater før produksjonsverktøy kuttes.
Ofte stilte spørsmål
Hva er et motorhus?
Et motorhus er det strukturelle skallet som støtter stator- og rotorenheten, beskytter interne komponenter, overfører varme til den omgivende luften og gir monteringsgrensesnittene for den drevne maskinen.
Hvilket materiale er best for et motorhus?
Karbonstål er standard for de fleste industrimotorer på grunn av stivhet, sveisbarhet og kostnad. Rustfritt stål blir det riktige valget når det kreves korrosjonsbestandighet, og aluminium passer til bruksområder der vekt og varmeledningsevne oppveier materialkostnadene.
Hvilken toleranse er standard for en motorhusboring?
For små til mellomstore motorer er borerundhet på 0,03 til 0,05 mm og en borediameter innenfor H7 vanlig i nåværende designvurderinger. Større tykke vegghus fungerer ofte med 0,05 til 0,08 mm, avhengig av press-fit monteringsprosessen.
Hvordan påvirker designtrender for motorhus ledetider?
Integrerte monteringsfunksjoner og termisk validering legger til maskinerings- og inspeksjonstrinn, slik at et trenddrevet hus vanligvis tar lengre tid enn et vanlig rør. En husprodusent som kontrollerer stempling, sveising og maskinering internt kan holde mesteparten av denne økningen innenfor verktøy- og førsteartikkelfasen.
 Previous